Dois conversores podem rodar a mesma arte no mesmo tipo de papel e ainda entregar embalagens acabadas completamente diferentes. A diferença raramente é um único processo - é a forma como material, impressão, conversão e logística estão conectados.
Este guia percorre um pedido de embalagem de papel impressa conforme ele realmente acontece no chão de fábrica, etapa por etapa, e explica o que os compradores devem verificar em cada uma delas.
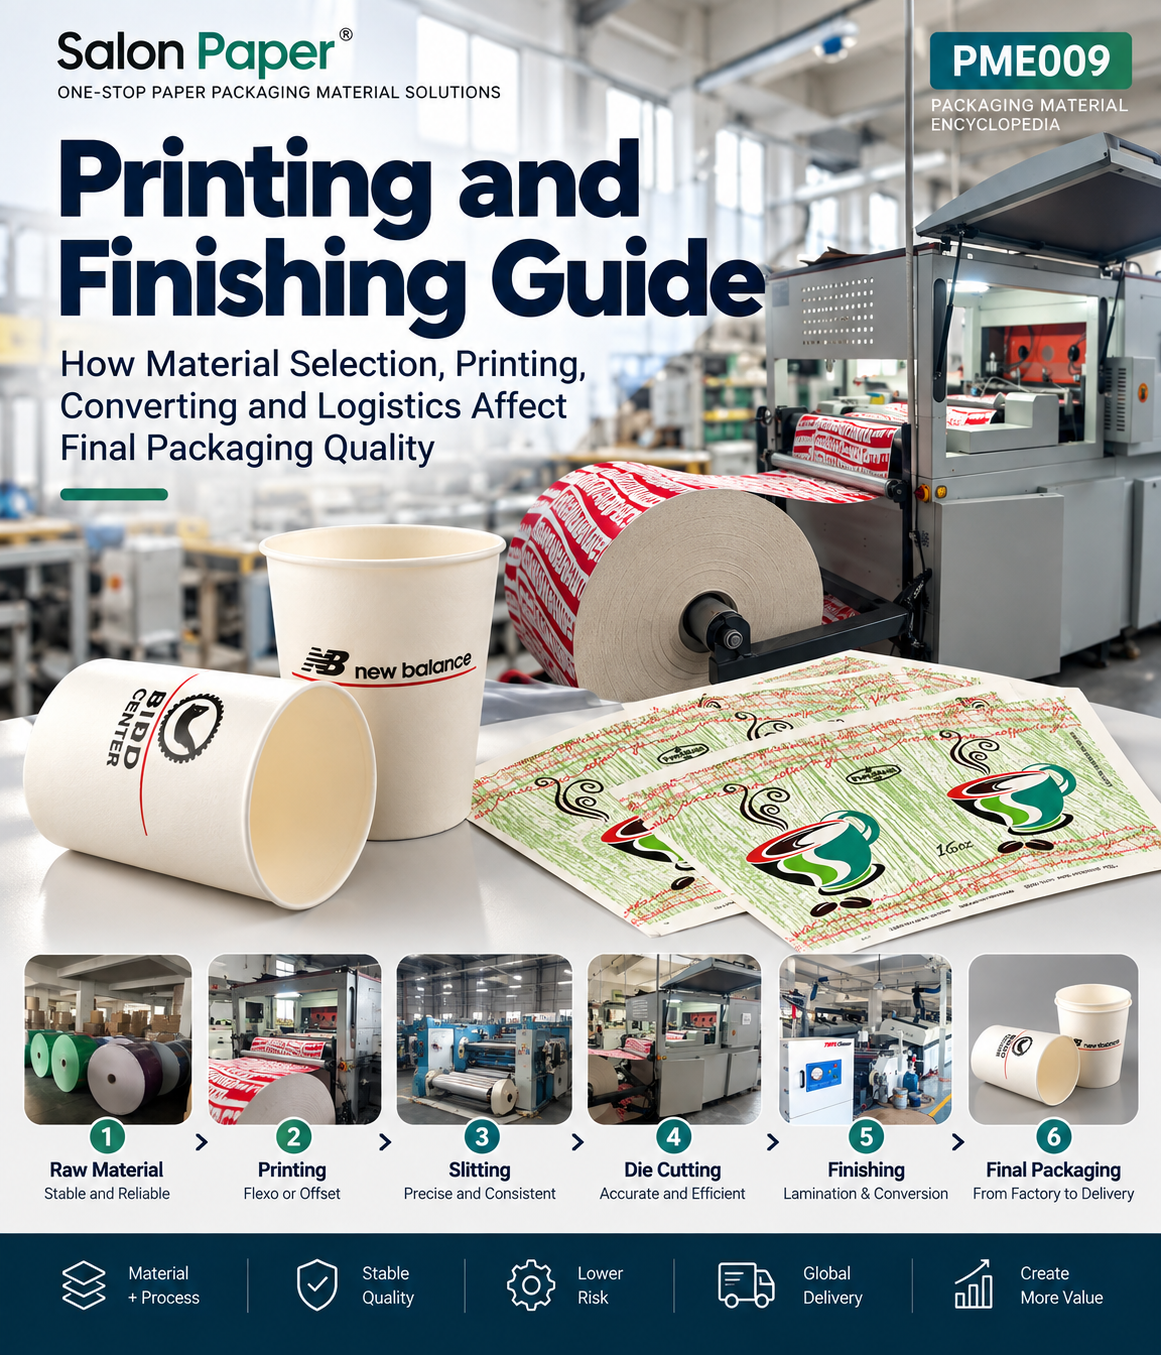
As Seis Etapas de um Pedido de Embalagens de Papel
Todo item de embalagem de papel impresso — um copo, uma caixa, um baralho, um recipiente para alimentos — passa pelas mesmas seis etapas. Cada etapa tem uma função, e cada uma pode silenciosamente comprometer o resultado final.
| Etapa | O que faz | O que protege |
|---|---|---|
| 1. Matéria-prima | Seleção de papel base, revestimento e filme | Desempenho estável e confiável |
| 2. Impressão | Flexografia ou offset, com controlo de tinta e de registo | Precisão de cor e consistência da marca |
| 3. Corte Longitudinal | Rebobinamento de bobinas master na largura final | Alimentação precisa e consistente |
| 4. Corte e Vinco | Corte de esboços e formas em leque à medida | Formação precisa e eficiente |
| 5. Acabamento | Laminação, revestimento e conversão | Barreira, aparência e durabilidade |
| 6. Embalagem final | Acondicionamento, paletização e expedição | A qualidade que você já construiu |
1. Matéria-prima: tudo começa aqui
O processo de seis etapas na verdade começa antes de qualquer máquina entrar em operação. A classe do cartão, a estrutura das fibras, o tipo de revestimento e a seleção de filme definem o que as etapas de impressão e conversão são capazes de fazer. Uma folha com formação instável não manterá o registro; um cartão de baixa gramatura rachará na faca de corte.
O que os compradores devem verificar:
- A classe do cartão e o GSM são ajustados ao método de formação e ao uso final
- O tipo de revestimento (PE, PLA ou barreira à base de água) é adequado aos requisitos de contato com alimentos e reciclagem
- O fornecedor pode apresentar declarações de materiais e consistência por lote, não apenas uma amostra
2. Impressão: Flexo ou Offset
A impressão é a origem da maioria das reclamações de qualidade, e a maioria delas são problemas de processo e não problemas de tinta.
Impressão flexográfica é a escolha padrão para copos, recipientes de alimentos e embalagens de papel de alto volume. Roda com rapidez em bobinas, funciona bem com tintas à base de água e integra-se à conversão em linha.
Impressão offset proporciona detalhes mais finos e gradientes mais suaves, razão pela qual é comum em caixas premium, baralhos e embalagens de presente impressos em folhas.
Nesta fase, o que importa não é o nome do processo, mas os controlos que estão por trás dele: tolerância de registo, aderência da tinta em superfícies revestidas, subimpressão branca em cartão metálico ou holográfico e consistência de cor em toda a tiragem. Em substratos metálicos, em particular, a impressão é uma sequência - primeiro a subimpressão branca, depois a cor - e omitir ou diluir a subimpressão é uma das causas mais comuns de resultados baços e irregulares.
3. Corte Longitudinal: A Precisão que Determina o Tempo de Atividade das Máquinas
O corte longitudinal parece uma etapa simples e é tratado como tal. Não é. A tolerância de largura da bobina, a qualidade das bordas e a tensão de bobinagem determinam se o material alimenta corretamente a linha do cliente.
- Tolerância de largura - poucos décimos de milímetro fora da especificação geram refugo nas linhas de copos de alta velocidade
- Qualidade da borda - bordas irregulares causam pó, rupturas da bobina e danos ao revestimento
- Tensão de bobinamento - frouxa demais e a bobina telescopa; apertada demais e o revestimento bloqueia ou estica
Um material que chega com o GSM correto, mas com a largura de corte errada, ainda é inutilizável. É por isso que o corte longitudinal pertence à conversa sobre qualidade, e não apenas à logística.
4. Corte e Vinco: Precisão e Eficiência
O corte e vinco converte folhas ou bobinas impressas nos esboços que a máquina de formação realmente utilizará — formatos de leque para copos, contornos de caixas, baralhos, esboços de bandejas. Dois fatores decidem o resultado: a precisão do corte e a condição das ferramentas.
A precisão de corte mantém a impressão alinhada com o esboço, para que a arte fique no lugar certo no produto acabado. O estado do ferramental determina a qualidade do bordo; os estampos desgastados produzem bordos difusos, cortes incompletos e uma acumulação de pó de papel que contamina a fase seguinte. Os compradores que recebem esboços em leque devem verificar se a geometria do esboço, a posição da impressão e a limpeza dos bordos se mantêm consistentes do primeiro ao último cartão.
5. Acabamento: Laminação e Conversão
O acabamento é a etapa mais frequentemente ignorada nas comparações de fornecedores e a que mais vezes é responsável pela diferença entre «parece bem» e «funciona bem». Abrange a laminação, o revestimento, a gofragem, a vinco e a transformação final num produto semielaborado.
- Laminação liga um filme ou camada metalizada ao cartão; a resistência da ligação determina se o material delamina ao ser dobrado ou enchido
- Revestimento adiciona barreira ou um efeito de superfície específico; a consistência do peso de revestimento determina o desempenho lote a lote
- Vinco prepara a linha de dobra; um vinco fraco ou mal posicionado é a causa direta de impressão rachada nas bordas dos copos e nos cantos das caixas
Como o acabamento combina calor, pressão e umidade, é também onde ocorrem mudanças dimensionais. O cartão que chegou plano pode enrolar ou encolher após a laminação se o processo não for controlado.
6. Embalagem final: da fábrica à entrega
A última etapa protege tudo o que foi construído antes dela. As decisões de embalagem, empilhamento, paletização e envio determinam se a qualidade que saiu da fábrica é a qualidade que chega ao destino.
A umidade é a falha silenciosa mais comum: a embalagem de papel absorve a umidade durante o transporte, e o cartão que estava dentro da especificação no carregamento pode chegar mole, ondulado ou com alterações dimensionais. As boas práticas nesta etapa incluem embalagem com barreira contra umidade, proteção das bordas, altura de empilhamento correta e estabilidade do palete, além de instruções claras de manuseio para o armazém receptor.
Esta também é a etapa em que a documentação acompanha a mercadoria — listas de embalagem, referências de lote e declarações de materiais — para que o recebedor possa vincular o palete entregue ao lote de produção.
Como as Seis Etapas Interagem
| Se esta etapa for fraca | Você verá isto mais tarde | Custo real |
|---|---|---|
| Matéria-prima instável | Formação variável, rachaduras, impressão deficiente | Desperdícios e paradas de linha |
| Controle de impressão fraco | Desvio de cor, áreas metálicas irregulares | Embalagens de marca rejeitadas |
| Corte longitudinal fora da tolerância | O material não alimenta a máquina de forma limpa | Tempo de inatividade, metros desperdiçados |
| Ferramentas de corte desgastadas ou imprecisas | Bordas desfiadas, esboços desalinhados, poeira | Retrabalho e desgaste de máquina |
| Acabamento sem controle | Fissuramento, delaminação, enrolamento | Reclamações e devoluções |
| Embalagem final insatisfatória | Danos por umidade após a chegada | Perda total do lote |
O que verificar ao auditar um fornecedor
- Um responsável único pelo processo para toda a cadeia, e não seis subcontratados separados sem um padrão comum
- Rastreabilidade por lote do papel-base à palete entregue
- Verificações em processo no registro de impressão, largura de corte, geometria de corte e ligação da laminação
- Declarações de materiais para contato com alimentos e um escopo de ensaios claro, em vez de um certificado genérico
- Acondicionamento e proteção contra a humidade procedimentos compatíveis com o clima do destino e o tempo de trânsito
Perspectiva da Salon Paper
A Salon Paper atua como parceira de processamento de papel, e não como fornecedora de uma única etapa: revestimento, laminação, metalização, corte em bobinas, corte e vinco e acabamento são realizados como uma cadeia conectada, de modo que a responsabilidade pelo material acabado não termina nos portões da fábrica.
Se você está buscando embalagens de papel impressas - papel para copos, blanks de copos, papel-cartão, cartão metálico, papel para embalagem de alimentos - informe-nos o produto acabado e o mercado de destino. Confirmaremos a estrutura do material, a rota de conversão e a documentação adequada ao seu mercado, e enviaremos amostras para você testar em sua própria linha.