Dos convertidores pueden imprimir el mismo diseño sobre el mismo papel y entregar envases completamente distintos. La diferencia rara vez está en un solo proceso: está en cómo se conectan material, impresión, conversión y logística.
Esta guía recorre un pedido de envases de papel impresos por las seis etapas reales de producción y explica qué debe verificar el comprador en cada una.
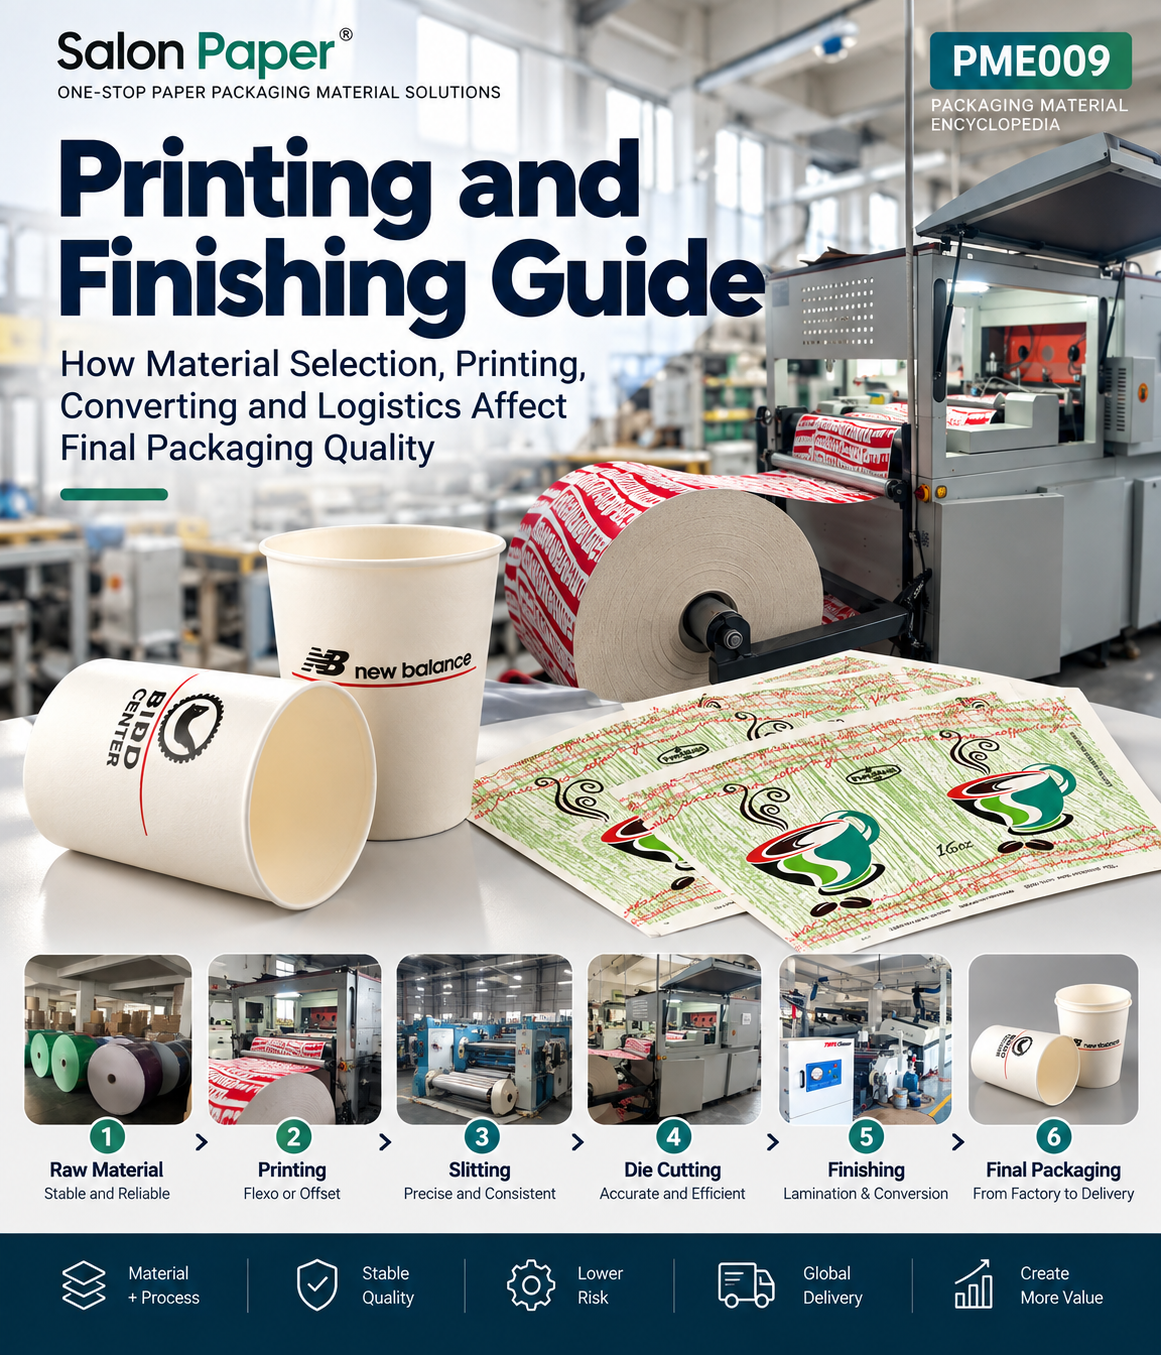
Las seis etapas de un pedido de envases de papel
Todo envase de papel impreso - un vaso, una caja, una baraja, un envase alimentario - pasa por las mismas seis etapas. Cada una tiene una función y cada una puede deteriorar el resultado sin que se note.
| Etapa | Qué hace | Qué protege |
|---|---|---|
| 1. Materia prima | Selección de papel base, recubrimiento y film | Rendimiento estable y fiable |
| 2. Impresión | Flexo u offset, control de tinta y registro | Exactitud de color y coherencia de marca |
| 3. Corte | Rebobinado de bobinas al ancho final | Alimentación precisa y constante |
| 4. Troquelado | Corte de piezas y troqueles de vaso | Conformado exacto y eficiente |
| 5. Acabado | Laminación, recubrimiento y conversión | Barrera, aspecto y durabilidad |
| 6. Embalaje final | Embalaje, paletizado y envío | La calidad ya construida |
1. Materia prima: todo empieza aquí
El proceso comienza antes de que arranque cualquier máquina. El tipo de cartón, la estructura de fibra, el recubrimiento y el film determinan qué pueden lograr después la impresión y la conversión. Una hoja inestable no mantiene registro; un cartón demasiado ligero se agrieta en el troquel.
- Tipo y gramaje de cartón ajustados al método de conformado y al uso final
- Recubrimiento (PE, PLA o barrera base agua) ajustado al contacto alimentario y al reciclaje
- Declaraciones de material y consistencia por lote, no solo una muestra
2. Impresión: flexo u offset
La mayoría de las reclamaciones nacen en la impresión, y casi siempre son problemas de proceso, no de tinta.
Flexografía: opción estándar para vasos, envases alimentarios y grandes series; rápida sobre bobina, compatible con tintas al agua e integrable en línea.
Offset: mayor detalle y degradados más suaves; habitual en cajas premium, barajas y envases de regalo en hoja.
Lo decisivo no es el nombre del proceso, sino los controles: tolerancia de registro, adherencia sobre superficies recubiertas, blanco de fondo en cartón metalizado u holográfico y constancia de color en toda la tirada. En sustratos metálicos el blanco de fondo es el primer paso: omitirlo o adelgazarlo produce resultados apagados y manchados.
3. Corte: precisión que decide la disponibilidad de la máquina
El corte parece un paso simple y no lo es. La tolerancia de ancho, la calidad del borde y la tensión de bobinado deciden si el material corre limpio en la línea del cliente.
- Tolerancia de ancho - décimas de milímetro fuera de especificación generan merma
- Calidad del borde - bordes rugosos causan polvo, roturas y daño del recubrimiento
- Tensión de bobinado - floja: la bobina telescopa; excesiva: el recubrimiento bloquea o se estira
4. Troquelado: exactitud y eficiencia
El troquelado convierte hojas o bobinas impresas en las piezas que usará la máquina de conformado: troqueles de vaso, contornos de caja, barajas o bandejas. Dos factores deciden: precisión de corte y estado del utillaje.
La precisión mantiene el impreso en registro con la pieza; el utillaje desgastado produce bordes irregulares, cortes incompletos y polvo que contamina la etapa siguiente.
5. Acabado: laminación y conversión
El acabado es la etapa más ignorada al comparar proveedores y la que separa "se ve bien" de "funciona bien". Incluye laminación, recubrimiento, gofrado, hendido y conversión final.
- Laminación une film o capa metalizada al cartón; la adherencia decide si el material se delamina al plegar o llenar
- Recubrimiento aporta barrera o efecto superficial; la constancia del gramaje decide el rendimiento por lote
- Hendido prepara la línea de plegado; un hendido débil o mal situado es la causa directa de grietas en el borde del vaso y en las esquinas de caja
6. Embalaje final: de fábrica a entrega
La última etapa protege todo lo anterior. Embalaje, apilado, paletizado y envío deciden si llega la calidad que salió de fábrica.
La humedad es el fallo silencioso más común: el papel absorbe humedad en tránsito. Buenas prácticas: barrera de humedad, protección de bordes, alturas de apilado razonables y pallets estables, con instrucciones claras para el almacén receptor.
Cómo interactúan las seis etapas
| Si esta etapa falla | Aparece después | Coste real |
|---|---|---|
| Materia prima inestable | Conformado variable, grietas, mala impresión | Merma y paradas de línea |
| Control de impresión débil | Deriva de color, zonas metálicas manchadas | Envase de marca rechazado |
| Corte fuera de tolerancia | El material no alimenta bien | Paradas y metros perdidos |
| Troqueles desgastados | Bordes irregulares, desalineación, polvo | Reproceso y desgaste de máquina |
| Acabado sin control | Grietas, delaminación, curvatura | Reclamaciones y devoluciones |
| Embalaje final deficiente | Daño por humedad al llegar | Pérdida total del lote |
Qué revisar al auditar un proveedor
- Un responsable único del proceso para toda la cadena, no seis subcontratistas sin estándar común
- Trazabilidad por lote desde el papel base hasta el pallet entregado
- Controles en proceso de registro, ancho de corte, geometría de troquel y adherencia de laminación
- Declaraciones de material para contacto alimentario con alcance de ensayo claro
- Procedimientos de embalaje y protección contra humedad acordes al clima de destino
Perspectiva de Salon Paper
Salon Paper trabaja como socio de procesamiento de papel y no como proveedor de una sola etapa: recubrimiento, laminación, metalizado, corte, troquelado y acabado se realizan como una cadena conectada, de modo que la responsabilidad del material terminado no termina en la puerta de fábrica.
Si compra envases de papel impresos - cupstock, troqueles de vaso, papel para cartas, cartón metalizado o papel para envases alimentarios - indíquenos el producto final y el mercado de destino. Confirmaremos la estructura del material, la ruta de conversión y la documentación adecuada, y enviaremos muestras para probar en su línea.