Ein Papierbecher wird oft erst am fertigen Produkt beurteilt, doch die meisten Qualitätsprobleme entstehen früher: beim Material, bei der Beschichtung und beim flachen Zuschnitt. Eine Rolle Cupstock kann das nominale Flächengewicht erfüllen und trotzdem schlecht zu formen sein, wenn die Beschichtung ungleichmäßig ist, der Faserlauf nicht stimmt, das Stanzbild nicht zur Maschine passt oder die Schnittkante Staub freisetzt.
Dieser PME-Leitfaden folgt dem praktischen Weg vom lebensmittelechten Cupstock zum PE-beschichteten Papierbecher-Zuschnitt. Er zeigt, was jeder Prozessschritt steuert, welche Materialdaten vor der Bestellung geklärt werden müssen und wie vermeidbarer Ausschuss bei der Becherbildung reduziert wird.
Der 50-Sekunden-Prozess im Werk
Sehen Sie den realen Ablauf vom lebensmittelechten Cupstock über die PE-Beschichtung und das präzise Stanzen bis zum fertigen Papierbecher-Zuschnitt.
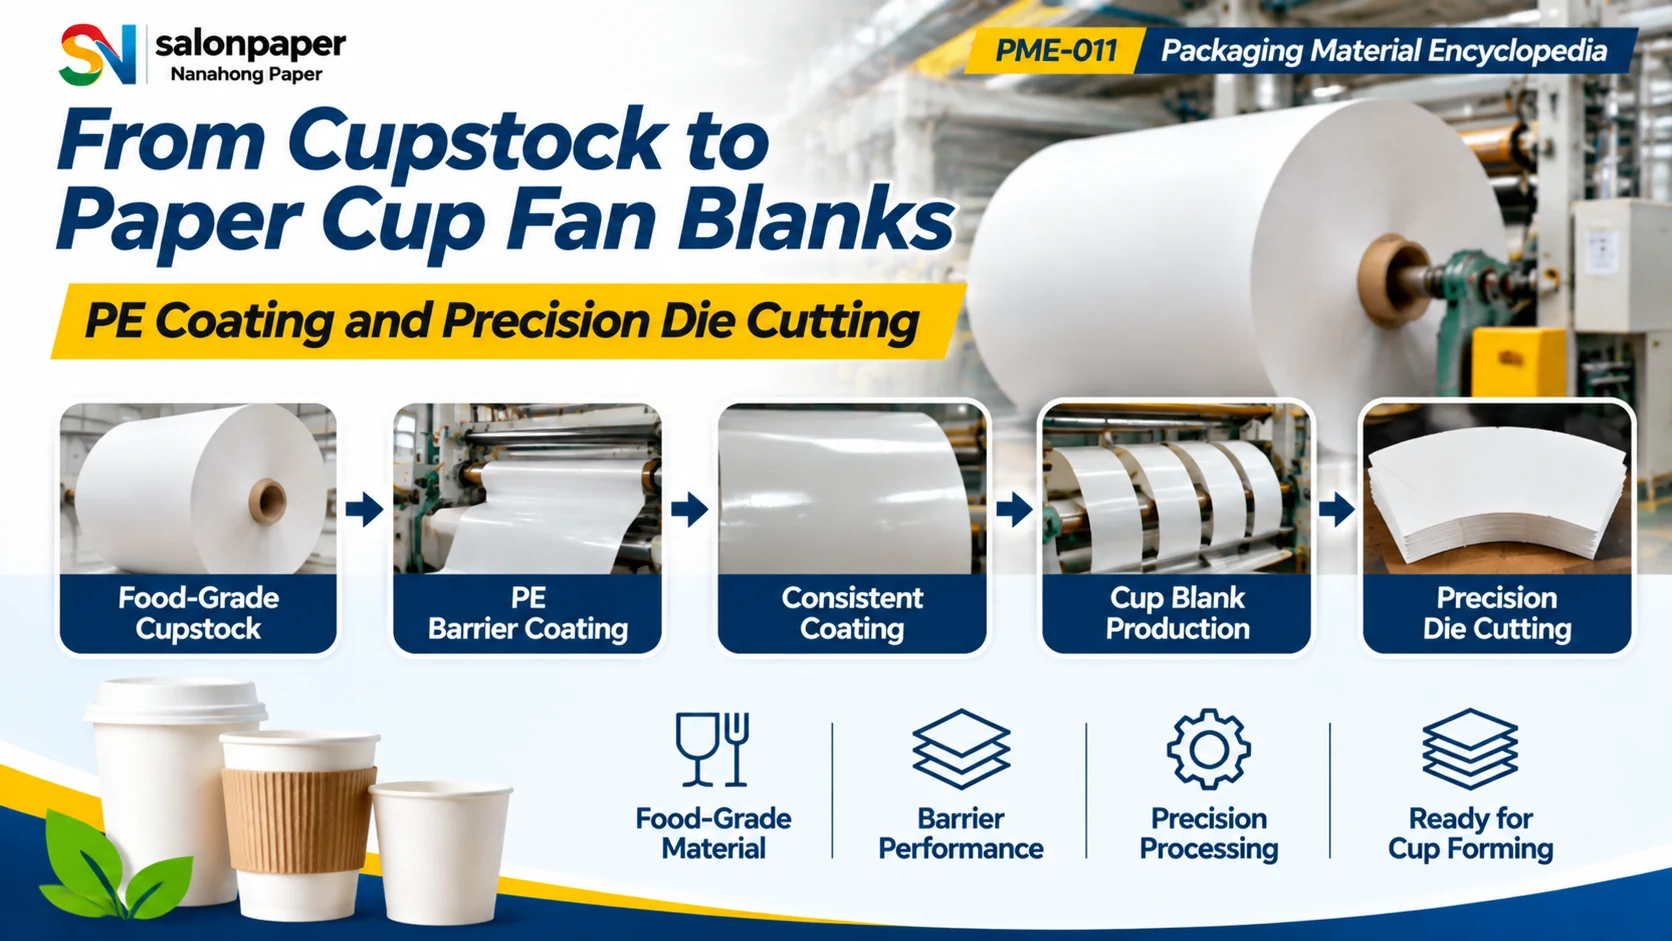
Der Prozess in fünf Schritten
| Schritt | Was geschieht | Was gesteuert wird | Prüfung des Einkäufers |
|---|---|---|---|
| 1. Lebensmittelechter Cupstock | Karton nach Steifigkeit, Formation und Lebensmitteleignung auswählen. | Becherfestigkeit, Oberfläche, Kaliber und Druckträger. | Sorte, Flächengewicht, Kaliber, Feuchte und Dokumentation. |
| 2. PE-Barrierebeschichtung | Polyethylenschicht auf der benötigten Seite aufbringen und verbinden. | Flüssigkeitsbarriere, Siegelbarkeit und Oberflächenkontinuität. | Beschichtungstyp, -gewicht, Seite und Haftung. |
| 3. Gleichmäßige Beschichtung | Dicke, Trocknung und Wicklung über die Bahn kontrollieren. | Stabile Heißsiegelung, weniger Pinholes und weniger Rollneigung. | Beschichtungsprofil, sichtbare Fehler und Rollenzustand. |
| 4. Zuschnittproduktion | Drucken, Schneiden und die passende Bahn für jede Bechergröße vorbereiten. | Register, Rollenbreite, Faserlauf und Druckqualität. | Druckbild, Rapport, Laufrichtung und Freigabe. |
| 5. Präzisionsstanzen | Die Fächerform nach freigegebener Maschinenzeichnung stanzen. | Formpassung, Überlappung, Stapelverhalten und Materialausbeute. | Stanzkontur, Zuschnittmaße, Kanten und Stückzahl. |
Die fünf Stationen im Detail
1. Lebensmittelechter Cupstock: zuerst die Formanforderung
Cupstock wird nicht allein nach Flächengewicht ausgewählt. Die Formmaschine bringt Wärme, Druck und mechanische Verformung ein. Ein im Musterbuch steif wirkender Bogen kann an der Siegelnaht brechen, nach dem Druck wellig werden oder beim Befüllen nachgeben, wenn Kaliber, Feuchte und Faserformation nicht zur Anwendung passen.
- Einsatz von ein- oder beidseitiger PE-Beschichtung klären.
- Freigabemuster vor Wiederholung einer Produktionssorte bestätigen.
2. PE-Barrierebeschichtung: Barriere und Siegelbarkeit
PE bildet eine Flüssigkeitsbarriere und eine heißsiegelbare Oberfläche. Die Leistung hängt nicht nur vom Beschichtungsgewicht ab. Haftung, Kontinuität, Pinholes, Oxidationszustand, Kühlung und Wickelspannung bestimmen das Verhalten auf der Bechermaschine.
- Überlappungsnaht, Bodensiegel und Innenseite vor der Beschichtung definieren.
- Beschichtung im realen Temperatur- und Druckfenster der Maschine testen.
3. Gleichmäßige Beschichtung: versteckte Ursache für Ausschuss
Gleichmäßig bedeutet mehr als ein Mittelwert im Prüfbericht. Die Beschichtung muss über die gesamte Bahn, von Kante zu Kante und von Rolle zu Rolle reproduzierbar sein. Dünne Stellen können Pinholes bilden; dicke Bänder können blockieren, wellen oder die Wärmeübertragung stören.
- Beschichtete Fläche und Schnittkante prüfen.
- Streifen, Pinholes, Gels, Kratzer und unbeschichtete Stellen dokumentieren.
4. Zuschnittproduktion: Druck, Faserlauf und Rollenbreite abstimmen
Bei bedruckten Bechern beginnt der Zuschnitt als kontrollierte Bahn. Druckregister, Farbhaftung, Oberflächenreibung und Rapport müssen zum Stanzlayout passen. Der Faserlauf beeinflusst Steifigkeit, Rollverhalten und die Zuverlässigkeit der Seitennaht.
- Stanzzeichnung, Bechergröße und Maschinenmodell vor der Rollenbestellung festlegen.
- Druckbild und Nahtposition an einem Produktionszuschnitt prüfen.
5. Präzisionsstanzen: Passung vor Geschwindigkeit
Der Fächerzuschnitt ist ein Präzisionsteil. Bogenlängen, Seitenwinkel, Eckenradius, Höhe und Überlappungszugabe bestimmen Rundheit, dichte Siegelung und Stapelverhalten. Eine optisch ähnliche Stanzform ist nicht automatisch mit der freigegebenen Zeichnung austauschbar.
- Erstzuschnitt gegen Stanzzeichnung und geformten Becher freigeben.
- Staub, Kantenrisse und Beschichtungsschäden an der Naht kontrollieren.
Spezifikation: vor der Bestellung bestätigen
| Bechergröße und Einsatzzweck | Bestimmen Geometrie, Steifigkeit und Barriereanforderung. |
| Kartonsorte | Verbindet Formverhalten, Bedruckbarkeit und Lebensmittelkontakt-Dokumentation. |
| Flächengewicht und Kaliber | Gemeinsam prüfen; ein einzelner Wert definiert Steifigkeit nicht. |
| Beschichtungstyp und Seite | Steuern Barriere, Siegelorientierung und Maschineneinstellung. |
| Beschichtungsgewicht und Toleranz | Prüfmethode und akzeptierter Bereich müssen vereinbart sein. |
| Stanzzeichnung | Definiert Fächermaße, Überlappung und Maschinenpassung. |
| Faserlauf | Beeinflusst Rundung, Steifigkeit und Seitennaht. |
| Verpackung und Feuchteschutz | Verhindert Wellen, Verblocken und Zählfehler vor der Formung. |
Wareneingang und Erstmusterprüfung
Prüfen Sie zuerst das gelieferte Material und danach den Zuschnitt an der Formlinie. So lassen sich Lieferantenschwankungen von Maschineneinstellungen trennen und gemeinsam nachvollziehbar korrigieren.
- Wareneingang: Rollenidentität, Sorte, Beschichtungsseite, Breite, Splice-Anzahl, Feuchte, sichtbare Fehler und Verpackung.
- Vor dem Stanzen: Druckregister, Oberfläche, Bahnspannung und Rollenorientierung.
- Erstzuschnitt: Stanzmaße, Symmetrie, Kanten, Staub, Beschichtung an der Naht und Stapelverhalten.
- Becherversuch: Nahtfestigkeit, Bodensiegel, Rundheit, Dichtheit und Aussehen unter realen Bedingungen.
- Rückmuster: freigegebenes Material, Zuschnitt und fertigen Becher für spätere Chargen aufbewahren.
Salon Paper: praktische Einordnung
Salon Paper unterstützt Einkäufer von Papierverpackungen bei Cupstock, PE-beschichtetem Papier und Verarbeitungsanforderungen. Der beste Ausgangspunkt ist nicht ein Preis pro Tonne allein, sondern die vollständige Material- und Zuschnittspezifikation passend zu Bechermaschine, Druckweg und Zielmarkt.
Senden Sie Bechergröße, Zielmenge, Kartonsorte, Beschichtungsanforderung, Stanzzeichnung, Maschinenmodell und benötigte Dokumente. Muster können bereitgestellt werden; die Kurierkosten trägt der Käufer.
Muster und Spezifikation anfragen
Häufige Fragen
Was ist ein Papierbecher-Zuschnitt?
Das flach gestanzte Seitenwandteil wird gerollt und gesiegelt, um den Becherkörper zu bilden. Maße, Faserlauf, Beschichtungsseite und Schnittgenauigkeit müssen zur Formmaschine passen.
Warum wird PE auf Cupstock aufgebracht?
PE schafft eine Flüssigkeitsbarriere und eine heißsiegelbare Oberfläche. Beschichtungsgewicht und ein- oder beidseitige Ausführung richten sich nach Becherdesign, Nutzungsdauer, Siegelprozess und Zielmarkt.
Wie werden Zuschnitte geprüft?
Stanzkontur, Fächermaße, Faserlauf, Beschichtungsseite, Druckregister, Kantenqualität, Staub, Beschichtungsfehler, Feuchte und Stückzahl prüfen. Ein Formversuch ist die wichtigste Kontrolle für Siegel und Laufverhalten.
Welche Angaben werden für ein Angebot benötigt?
Bechergröße, Menge, Flächengewicht und Kaliber, Beschichtungstyp und -seite, Druckanforderung, Stanzzeichnung, Maschinenmodell, Lebensmittelkontakt-Dokumente, Verpackung und Zielland.