Un bicchiere di carta viene giudicato a prodotto finito, ma la maggior parte dei problemi nasce prima: nel materiale, nel rivestimento e nel fustellato piatto. Una bobina può rispettare il grammaggio nominale e formare male se il rivestimento non è uniforme, le fibre sono orientate male, il profilo della fustella non si adatta alla macchina o il bordo rilascia polvere.
Questa guida PME segue il percorso concreto dal cupstock food-grade al fustellato rivestito PE. Spiega cosa controlla ogni fase, quali dati deve confermare l'acquirente e come ridurre le perdite evitabili nella formatura.
Il processo in fabbrica in 50 secondi
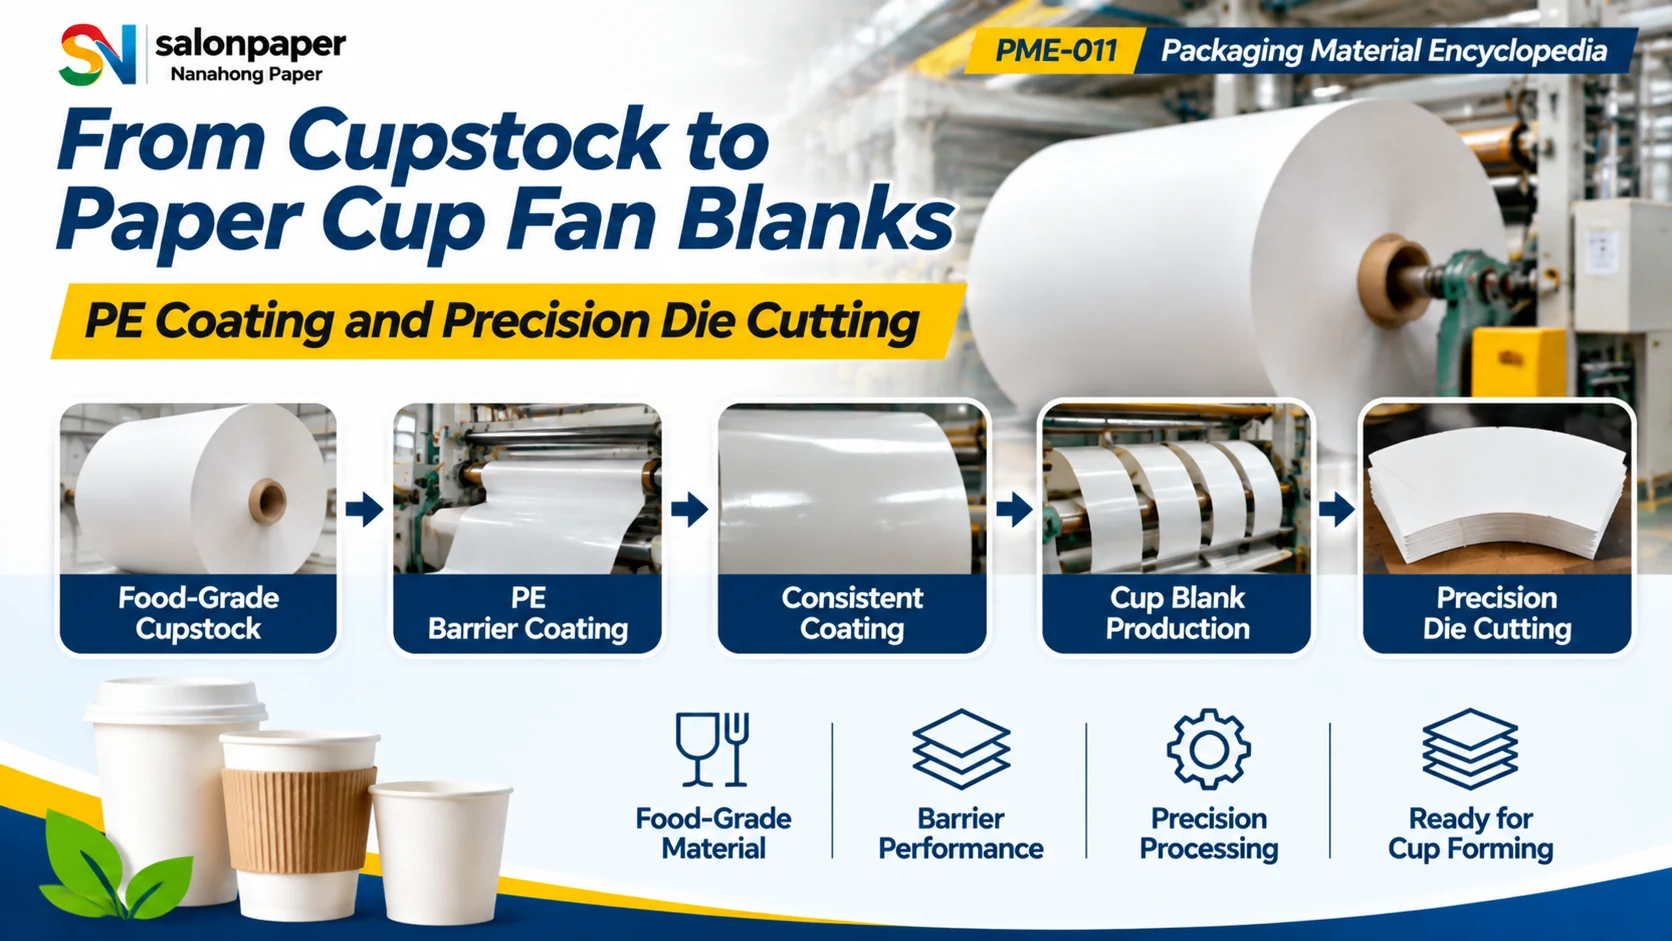
Il percorso reale dal cupstock food-grade al rivestimento PE e alla fustellatura di precisione fino al fustellato finito.
Il processo in cinque fasi
| Fase | Cosa avviene | Cosa controlla | Verifica dell'acquirente |
|---|---|---|---|
| 1. Cupstock food-grade | Scegliere il cartoncino per rigidità, formazione e contatto alimentare. | Resistenza, superficie, calibro e base stampa. | Grado, grammaggio, calibro, umidità e documenti. |
| 2. Rivestimento barriera PE | Applicare e legare il polietilene sul lato richiesto. | Barriera, termosaldabilità e continuità. | Tipo, peso, lato e adesione. |
| 3. Rivestimento regolare | Controllare spessore, essiccazione e avvolgimento su tutta la bobina. | Saldatura stabile, meno pori e meno arricciamento. | Profilo, difetti visibili e stato bobina. |
| 4. Produzione fustellato | Stampare, tagliare e preparare la bobina per ogni formato. | Registro, larghezza, direzione fibre e stampa. | Arte, passo, direzione e approvazione stampa. |
| 5. Fustellatura di precisione | Fustellare il settore secondo il disegno macchina approvato. | Accoppiamento, sovrapposizione, impilaggio e resa. | Contorno, dimensioni, bordi e quantità. |
Le cinque operazioni in dettaglio
1. Cupstock food-grade: partire dal requisito di formatura
Il cupstock non si sceglie solo per grammaggio. La macchina applica calore, pressione e deformazione. Un foglio rigido può creparsi sulla saldatura, arricciarsi dopo la stampa o cedere al riempimento se calibro, umidità e formazione delle fibre non sono adatti.
- Stabilire se serve rivestimento PE su uno o due lati.
- Approvare un campione di riferimento prima di ripetere un grado produttivo.
2. Rivestimento barriera PE: barriera e saldabilità
Il PE crea una barriera liquida e una superficie termosaldabile. Il risultato non dipende solo dal peso: adesione, continuità, pori, ossidazione, raffreddamento e tensione di avvolgimento influenzano la formatura.
- Definire sovrapposizione, fondo e lato interno prima del rivestimento.
- Provare il rivestimento nella reale finestra di temperatura e pressione.
3. Rivestimento regolare: la perdita nascosta
Regolare significa più di una media di laboratorio. Il rivestimento deve essere continuo su tutta la bobina e ripetibile tra lotti. Le zone sottili diventano pori; le bande spesse possono bloccare, arricciare o alterare il trasferimento di calore.
- Ispezionare superficie rivestita e bordo tagliato.
- Annotare striature, pori, gel, graffi e zone non rivestite.
4. Produzione fustellato: stampa, fibre e larghezza
Per i bicchieri stampati, il fustellato nasce da una bobina controllata. Registro, adesione inchiostro, attrito e passo devono adattarsi alla fustella. La direzione delle fibre influenza rigidità, curvatura e affidabilità della saldatura laterale.
- Fissare disegno fustella, formato e modello macchina prima della bobina.
- Confermare orientamento grafico e posizione saldatura su un fustellato reale.
5. Fustellatura di precisione: prima l'accoppiamento
Il settore è un componente di precisione. Lunghezze d'arco, angoli, raggio, altezza e sovrapposizione determinano rotondità, tenuta e impilaggio. Una fustella simile non è sempre intercambiabile con il disegno approvato.
- Approvare il primo pezzo contro disegno e bicchiere formato.
- Controllare polvere, crepe del bordo e danni al rivestimento sulla saldatura.
Scheda tecnica: confermare prima dell'ordine
| Formato e uso del bicchiere | Determina geometria, rigidità e barriera. |
| Grado del cartoncino | Collega formatura, stampabilità e documenti alimentari. |
| Grammaggio e calibro | Da verificare insieme; un valore da solo non definisce la rigidità. |
| Tipo e lato del rivestimento | Controllano barriera, orientamento saldatura e macchina. |
| Peso e tolleranza rivestimento | Richiedono metodo di prova e intervallo concordato. |
| Disegno fustella | Definisce dimensioni, sovrapposizione e adattamento. |
| Direzione delle fibre | Influenza curvatura, rigidità e saldatura laterale. |
| Imballo e protezione umidità | Evita arricciamento, blocchi e conteggi errati. |
Controllo in ingresso e primo pezzo
Verificare prima il materiale ricevuto e poi il fustellato in linea. Questo separa la variabilità del fornitore dalle impostazioni macchina e crea un riferimento comune.
- Ingresso: identità bobina, grado, lato rivestito, larghezza, giunte, umidità, difetti e imballo.
- Prima della fustellatura: registro, superficie, tensione e orientamento bobina.
- Primo pezzo: dimensioni, simmetria, bordi, polvere, rivestimento in saldatura e impilaggio.
- Prova bicchiere: saldatura, fondo, rotondità, perdite e aspetto nelle condizioni previste.
- Campioni conservati: mantenere materiale, fustellato e bicchiere approvati per i lotti futuri.
Il punto di vista di Salon Paper
Salon Paper supporta gli acquirenti di imballaggi in carta per cupstock, carta rivestita PE e esigenze di conversione. Il punto di partenza non è un prezzo per tonnellata isolato, ma la specifica completa di materiale e fustellato legata a macchina, stampa e mercato di destinazione.
Inviate formato, quantità, grado, rivestimento, disegno fustella, modello macchina e documenti richiesti. Possiamo preparare campioni; il costo del corriere è a carico dell'acquirente.
Richiedi campioni e specifiche
Domande frequenti
Che cos'è un fustellato per bicchiere?
È la parete laterale piatta che viene arrotolata e saldata per formare il corpo. Dimensioni, fibre, lato rivestito e precisione devono corrispondere alla macchina.
Perché si applica il PE al cupstock?
Il PE offre barriera liquida e superficie termosaldabile. Peso e rivestimento su una o due facce dipendono da formato, durata, saldatura e mercato.
Come si controllano i fustellati?
Verificare contorno, dimensioni, fibre, lato rivestito, registro, bordi, polvere, difetti, umidità e quantità. La prova di formatura è la verifica più affidabile.
Quali dati servono per un preventivo?
Formato, volume, grammaggio e calibro, tipo e lato rivestimento, stampa, disegno fustella, macchina, documenti alimentari, imballo e paese di destinazione.