El vaso de papel suele juzgarse en el lineal, pero la mayoría de los problemas de calidad empiezan antes: en el material, el recubrimiento y el troquel plano. Un rollo puede cumplir el gramaje nominal y formar mal si el recubrimiento no es uniforme, la dirección de fibra es incorrecta, el contorno del troquel no encaja con la máquina o el borde genera polvo.
Esta guía PME recorre el proceso real desde el cupstock apto para alimentos hasta el troquelado recubierto con PE. Explica qué controla cada etapa, qué datos debe confirmar el comprador y cómo reducir pérdidas evitables en la formación del vaso.
El proceso de fábrica en 50 segundos
Vea el recorrido real desde el cupstock apto para alimentos, el recubrimiento PE y el troquelado de precisión hasta el troquel terminado.
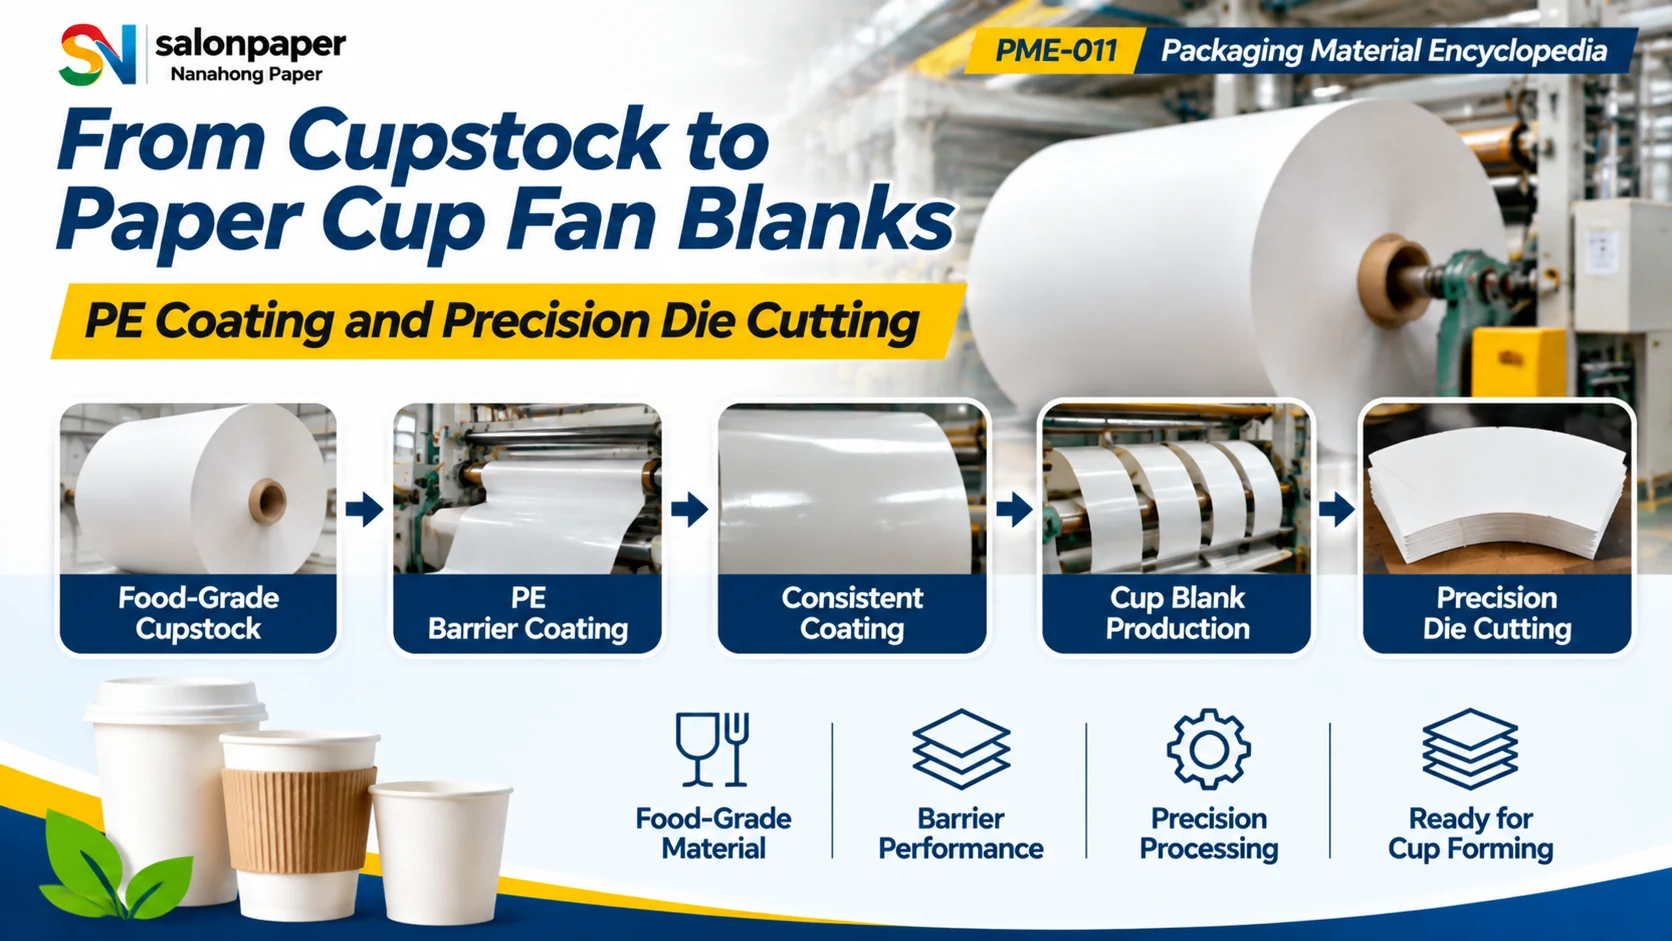
El proceso en cinco etapas
| Etapa | Qué ocurre | Qué controla | Comprobación del comprador |
|---|---|---|---|
| 1. Cupstock apto para alimentos | Seleccionar cartón por rigidez, formación y aptitud alimentaria. | Resistencia, superficie, calibre y base de impresión. | Grado, gramaje, calibre, humedad y documentación. |
| 2. Recubrimiento barrera PE | Aplicar y adherir polietileno en la cara requerida. | Barrera líquida, sellabilidad y continuidad superficial. | Tipo, peso, cara y adherencia del recubrimiento. |
| 3. Recubrimiento uniforme | Controlar espesor, secado y bobinado en todo el ancho. | Sellado estable, menos poros y menos curvatura. | Perfil de recubrimiento, defectos visibles y estado del rollo. |
| 4. Producción del troquel | Imprimir, cortar y preparar la bobina para cada tamaño. | Registro, ancho, dirección de fibra y calidad de impresión. | Arte, repetición, dirección y aprobación de impresión. |
| 5. Troquelado de precisión | Troquelar el abanico según el plano aprobado de la máquina. | Ajuste, solape, apilado y rendimiento del material. | Contorno, dimensiones, bordes y recuento. |
Las cinco operaciones en detalle
1. Cupstock apto para alimentos: primero el requisito de formación
El cupstock no se elige solo por gramaje. La máquina aplica calor, presión y deformación. Una hoja rígida en una muestra puede agrietarse en la costura, curvarse tras imprimir o ceder al llenar el vaso si el calibre, la humedad y la formación de fibra no son adecuados.
- Confirmar si se necesita recubrimiento PE por una o ambas caras.
- Aprobar una muestra de referencia antes de repetir un grado de producción.
2. Recubrimiento barrera PE: barrera y sellabilidad
El PE crea una barrera líquida y una superficie termosellable. Su rendimiento no depende solo del peso: la adherencia, continuidad, poros, oxidación, refrigeración y tensión de bobinado también influyen en la máquina formadora.
- Definir solape, sellado inferior y cara interior antes de recubrir.
- Probar el recubrimiento dentro de la ventana real de temperatura y presión.
3. Recubrimiento uniforme: la causa oculta de pérdidas
Uniforme significa más que un valor medio en un informe. El recubrimiento debe ser continuo en toda la bobina, de borde a borde y repetible entre lotes. Las zonas finas producen poros; las bandas gruesas pueden bloquear, curvar o alterar la transmisión de calor.
- Inspeccionar la superficie recubierta y el borde cortado.
- Registrar estrías, poros, geles, arañazos y zonas sin recubrir.
4. Producción del troquel: impresión, fibra y ancho
En vasos impresos, el troquel nace de una bobina controlada. Registro, adherencia de tinta, fricción y repetición deben encajar con el troquel. La dirección de fibra afecta la rigidez, el curvado y la fiabilidad de la costura lateral.
- Fijar plano de troquel, tamaño y modelo de máquina antes de pedir bobinas.
- Confirmar orientación del arte y posición de costura en un troquel real.
5. Troquelado de precisión: ajuste antes que velocidad
El abanico es un componente de precisión. Longitudes de arco, ángulos, radio de esquina, altura y solape determinan la redondez y el sellado. Un troquel visualmente parecido no siempre es intercambiable con el plano aprobado.
- Aprobar la primera pieza contra el plano y un vaso formado.
- Controlar polvo, grietas del borde y daños del recubrimiento en la costura.
Ficha de especificación: confirmar antes de pedir
| Tamaño y uso del vaso | Define geometría, rigidez y necesidad de barrera. |
| Grado de cartón | Relaciona formación, imprimibilidad y documentación alimentaria. |
| Gramaje y calibre | Deben comprobarse juntos; un solo valor no define la rigidez. |
| Tipo y cara del recubrimiento | Controla barrera, orientación del sellado y ajuste de máquina. |
| Peso y tolerancia del recubrimiento | Requieren método de ensayo y rango aceptado. |
| Plano del troquel | Define dimensiones del abanico, solape y ajuste. |
| Dirección de fibra | Afecta curvatura, rigidez y costura lateral. |
| Embalaje y protección contra humedad | Evita curvatura, bloqueo y errores de recuento. |
Control de entrada y primera pieza
Verifique primero el material recibido y después el troquel en la línea de formación. Esto separa la variación del proveedor de los ajustes de máquina y crea un registro común para corregir.
- Entrada: identidad del rollo, grado, cara recubierta, ancho, empalmes, humedad, defectos visibles y embalaje.
- Antes del troquelado: registro, superficie, tensión y orientación del rollo.
- Primera pieza: dimensiones, simetría, bordes, polvo, recubrimiento en la costura y apilado.
- Prueba de vaso: resistencia de costura, fondo, redondez, fugas y aspecto en uso previsto.
- Muestras retenidas: conservar material, troquel y vaso aprobados para futuras comparaciones.
La perspectiva de Salon Paper
Salon Paper ayuda a compradores de envases de papel con cupstock, papel recubierto con PE y requisitos de conversión. El mejor punto de partida no es un precio por tonelada aislado, sino la especificación completa del material y del troquel vinculada a la máquina, la impresión y el mercado destino.
Envíe tamaño del vaso, cantidad, grado, recubrimiento, plano del troquel, modelo de máquina y documentación requerida. Podemos facilitar muestras; el coste del mensajero corre a cargo del comprador.
Solicitar muestras y especificaciones
Preguntas frecuentes
¿Qué es un troquel para vaso de papel?
Es la pieza plana troquelada que forma la pared lateral al enrollarse y sellarse. Sus medidas, fibra, cara recubierta y precisión deben coincidir con la máquina.
¿Por qué se aplica PE al cupstock?
El PE aporta barrera líquida y superficie termosellable. El peso y la aplicación por una o dos caras dependen del diseño, vida útil, sellado y mercado.
¿Cómo se inspeccionan los troqueles?
Compruebe contorno, dimensiones, fibra, cara recubierta, registro, bordes, polvo, defectos, humedad y cantidad. La prueba de formación es la validación más fiable.
¿Qué datos se necesitan para cotizar?
Tamaño, volumen, gramaje y calibre, tipo y cara de recubrimiento, impresión, plano del troquel, máquina, documentos alimentarios, embalaje y país destino.