فنجان کاغذی معمولاً پس از تولید ارزیابی میشود، اما بیشتر مشکلات کیفیت پیشتر و در ماده، پوشش و برش مسطح شکل میگیرند. یک رول کاغذ پایه میتواند گرماژ اسمی را داشته باشد و در صورت ناهمواری پوشش، جهت نادرست الیاف، عدم تطابق قالب با دستگاه یا تولید گردوغبار در لبه، بد شکل بگیرد.
این راهنمای PME مسیر واقعی از کاغذ پایه غذایی تا برش فنجان پوششدار PE را توضیح میدهد؛ از نقش هر مرحله تا دادههایی که خریدار باید تأیید کند و روش کاهش ضایعات قابل پیشگیری.
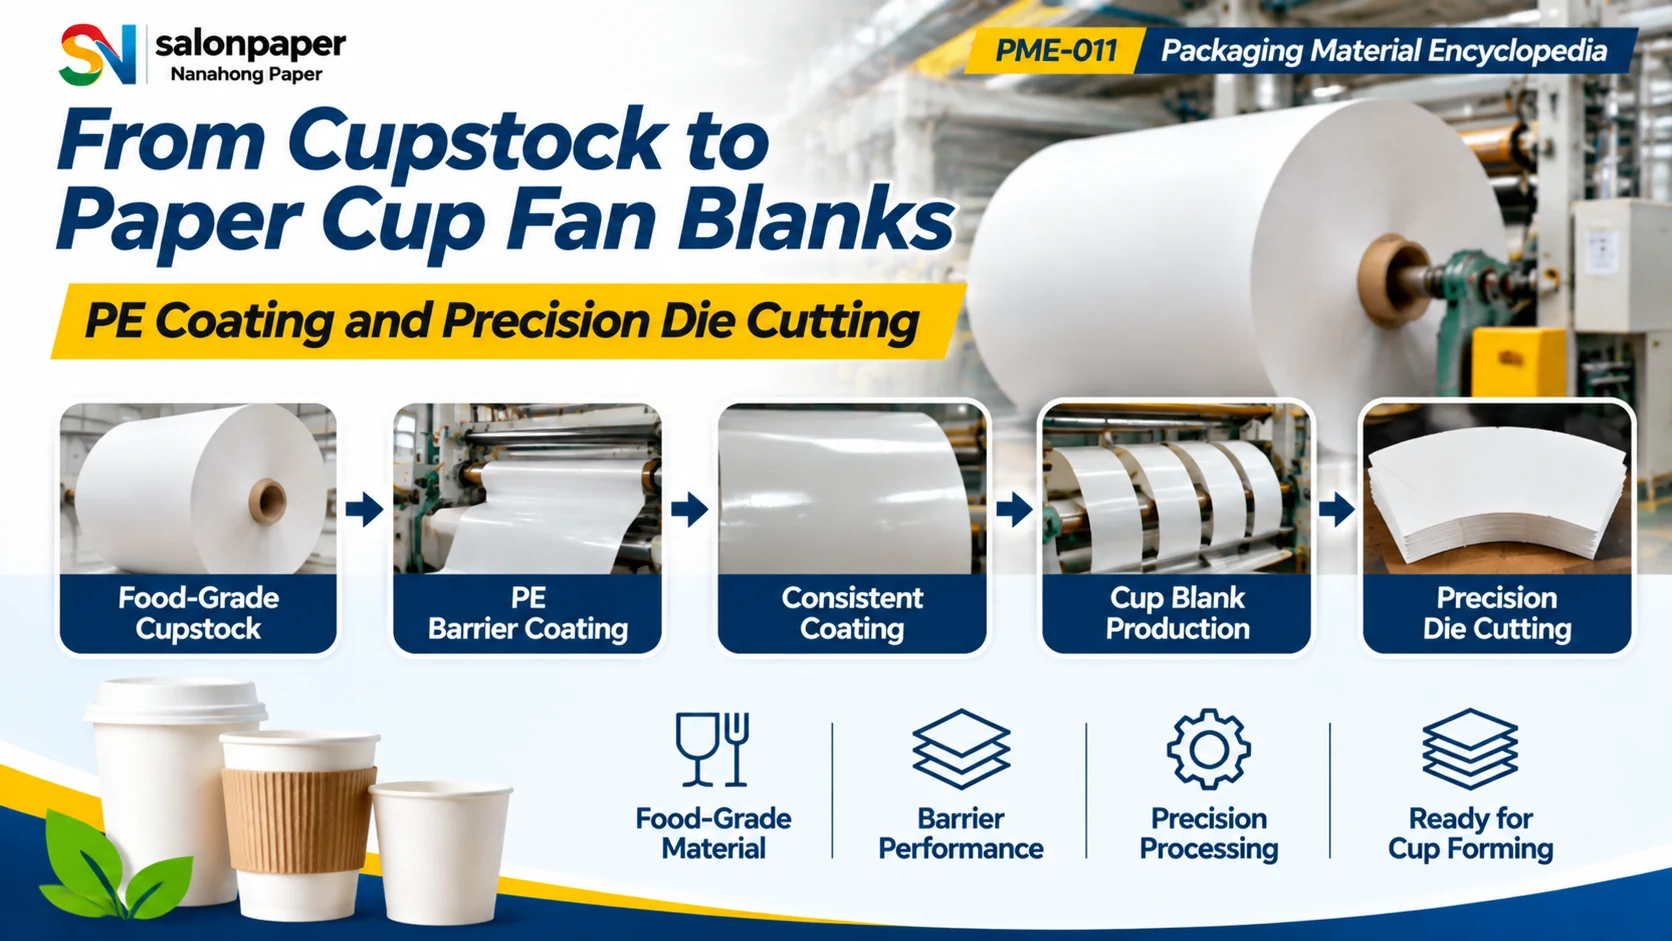
فرایند کارخانه در ۵۰ ثانیه
مسیر واقعی از کاغذ پایه غذایی و پوشش PE تا برش دقیق و برش نهایی فنجان کاغذی.
فرایند در پنج مرحله
| مرحله | چه اتفاقی میافتد | چه چیزی کنترل میشود | بازرسی خریدار |
|---|---|---|---|
| ۱. کاغذ پایه غذایی | انتخاب مقوا بر اساس سختی، ساختار و ایمنی غذایی. | استحکام، سطح، ضخامت و پایه چاپ. | گرید، گرماژ، ضخامت، رطوبت و مستندات. |
| ۲. پوشش محافظ PE | اعمال و اتصال لایه پلیاتیلن در سمت موردنیاز. | سد مایع، قابلیت حرارتی و پیوستگی سطح. | نوع، وزن، سمت و چسبندگی پوشش. |
| ۳. یکنواختی پوشش | کنترل ضخامت، خشکشدن و رولپیچی در تمام عرض. | جوش پایدار، حفره کمتر و پیچش کمتر. | پروفایل پوشش، عیوب ظاهری و وضعیت رول. |
| ۴. تولید برش | چاپ، برش طولی و آمادهسازی عرض مناسب هر اندازه فنجان. | نظم چاپ، عرض رول، جهت الیاف و کیفیت چاپ. | طرح، تکرار، جهت و تأیید چاپ. |
| ۵. برش دقیق | برش شکل بادبزنی مطابق نقشه تأییدشده دستگاه. | تطابق شکل، همپوشانی، چیدمان و راندمان. | خط قالب، ابعاد، لبهها و تعداد. |
پنج مرحله با جزئیات
۱. کاغذ پایه غذایی: از نیاز شکلدهی شروع کنید
انتخاب کاغذ پایه فقط با گرماژ انجام نمیشود. دستگاه حرارت، فشار و تغییر شکل مکانیکی اعمال میکند. ورقی که در نمونه محکم به نظر میرسد ممکن است در جوش لبه ترک بخورد، پس از چاپ پیچ بخورد یا هنگام پر شدن اگر ضخامت، رطوبت و ساختار الیاف مناسب نباشد، تغییر شکل دهد.
- مشخص کنید پوشش PE یکطرفه یا دوطرفه لازم است.
- پیش از تکرار یک گرید تولیدی، نمونه مرجع را تأیید کنید.
۲. پوشش محافظ PE: سد و قابلیت جوش
PE سد مایع و سطح قابل حرارتجوش ایجاد میکند. عملکرد فقط به وزن پوشش بستگی ندارد؛ چسبندگی، پیوستگی، حفره، حالت اکسیداسیون، خنکسازی و کشش رول نیز اثر دارند.
- همپوشانی، جوش کف و سمت داخلی را قبل از پوشش مشخص کنید.
- پوشش را در پنجره واقعی دما و فشار دستگاه آزمایش کنید.
۳. یکنواختی پوشش: منبع پنهان ضایعات
یکنواختی بیش از یک عدد میانگین در برگه آزمون است. پوشش باید در تمام عرض، از لبه تا لبه و بین رولها تکرارپذیر باشد. نواحی نازک به حفره تبدیل میشوند و نوارهای ضخیم میتوانند چسبندگی، پیچش یا انتقال حرارت ناهموار ایجاد کنند.
- سطح پوشش و لبه برش را بازرسی کنید.
- خطوط، حفره، ژل، خراش و نقاط بدون پوشش را ثبت کنید.
۴. تولید برش: چاپ، الیاف و عرض رول
در فنجان چاپی، برش از یک رول کنترلشده آغاز میشود. نظم چاپ، چسبندگی جوهر، اصطکاک و طول تکرار باید با چیدمان قالب هماهنگ باشد. جهت الیاف نیز سختی، پیچش و پایداری جوش جانبی را تحت تأثیر قرار میدهد.
- نقشه قالب، اندازه فنجان و مدل دستگاه را قبل از سفارش رول ثابت کنید.
- جهت طرح و محل جوش را روی برش تولیدی تأیید کنید.
۵. برش دقیق: تطابق قبل از سرعت
برش بادبزنی یک قطعه دقیق است. طول قوس، زاویه، شعاع گوشه، ارتفاع و همپوشانی، گردی، آببندی و چیدمان را تعیین میکنند. قالب ظاهراً مشابه لزوماً جایگزین نقشه تأییدشده نیست.
- اولین قطعه را با نقشه و فنجان شکلگرفته تأیید کنید.
- گردوغبار، ترک لبه و آسیب پوشش در ناحیه جوش را بررسی کنید.
مشخصات: پیش از سفارش تأیید کنید
| اندازه و کاربرد فنجان | هندسه، سختی و نیاز به سد را تعیین میکند. |
| گرید مقوا | شکلدهی، قابلیت چاپ و مستندات تماس غذایی را به هم مرتبط میکند. |
| گرماژ و ضخامت | باید با هم بررسی شوند؛ یک مقدار سختی را تعریف نمیکند. |
| نوع و سمت پوشش | سد، جهت جوش و تنظیم دستگاه را کنترل میکند. |
| وزن و تلورانس پوشش | روش آزمون و محدوده پذیرش باید توافق شود. |
| نقشه قالب | ابعاد بادبزن، همپوشانی و تطابق دستگاه را تعیین میکند. |
| جهت الیاف | بر پیچش، سختی و جوش جانبی اثر دارد. |
| بستهبندی و محافظت رطوبتی | از پیچش، چسبیدن و خطای شمارش جلوگیری میکند. |
کنترل ورودی و قطعه اول
ابتدا ماده تحویلی و سپس برش را در خط شکلدهی بررسی کنید. این کار تغییرات تأمینکننده را از تنظیم دستگاه جدا میکند و سابقه مشترکی برای اصلاح ایجاد میکند.
- ورودی: شناسه رول، گرید، سمت پوشش، عرض، تعداد اتصال، رطوبت، عیوب ظاهری و بستهبندی.
- قبل از برش: نظم چاپ، وضعیت سطح، کشش و جهت رول.
- قطعه اول: ابعاد قالب، تقارن بادبزن، لبهها، گردوغبار، پوشش جوش و چیدمان.
- آزمون فنجان: استحکام جوش، آببندی کف، گردی، نشتی و ظاهر در شرایط استفاده.
- نمونه نگهداریشده: ماده، برش و فنجان تأییدشده را برای مقایسه دفعات بعد نگه دارید.
دیدگاه Salon Paper
Salon Paper خریداران بستهبندی کاغذی را در تأمین کاغذ پایه فنجان، کاغذ پوششدار PE و الزامات تبدیل پشتیبانی میکند. نقطه شروع مناسب، قیمت هر تن بهتنهایی نیست؛ مشخصات کامل ماده و برش در ارتباط با دستگاه، مسیر چاپ و بازار مقصد است.
اندازه فنجان، مقدار، گرید، نیاز پوشش، نقشه قالب، مدل دستگاه و مستندات لازم را ارسال کنید. نمونه قابل هماهنگی است و هزینه ارسال بر عهده خریدار خواهد بود.
پرسشهای متداول
برش فنجان کاغذی چیست؟
قسمت دیواره مسطح و برشخوردهای است که برای تشکیل بدنه فنجان رول و جوش میشود. ابعاد، جهت الیاف، سمت پوشش و دقت برش باید با دستگاه مطابق باشد.
چرا PE روی کاغذ پایه فنجان اعمال میشود؟
PE سد مایع و سطح قابل حرارتجوش ایجاد میکند. وزن و یکطرفه یا دوطرفه بودن آن به طرح فنجان، مدت استفاده، فرایند جوش و بازار بستگی دارد.
برشها چگونه بازرسی میشوند؟
خط قالب، ابعاد، جهت الیاف، سمت پوشش، نظم چاپ، کیفیت لبه، گردوغبار، عیوب، رطوبت و تعداد را بررسی کنید. آزمون شکلدهی معتبرترین کنترل آببندی است.
برای استعلام چه اطلاعاتی لازم است؟
اندازه فنجان، مقدار، گرماژ و ضخامت، نوع و سمت پوشش، نیاز چاپ، نقشه قالب، مدل دستگاه، مستندات غذایی، بستهبندی و کشور مقصد.